

【この記事でわかること】
ハステロイは研磨加工が可能です。難削材として敬遠されがちな材質ですが、材質や形状、要求品質に応じた工法の検討が必要です。三和産業では、ハステロイC-22のバフ研磨・電解研磨・電解複合研磨に対応しているほか、ハステロイC-276でも電解研磨の実績があります。ただし、グレードや形状、前工程の加工状態によって適した工法は異なります。
接液面の耐食性を高めたいのか、外観を鏡面に整えたいのか、それとも加工傷を取りたいのか。選ぶべき工法は「研磨の目的」で決まります。まずは目的と対象グレードの整理から始めましょう。
ハステロイC-22については、仕上げの目的に応じてこれら3つの工法から最適な加工を検討できます。一方、ハステロイC-276については電解研磨の実績をもとに、対象部品の個別条件を伺いながら対応を進めています。
| 材質 | 三和産業の対応・実績 | ご相談時の確認事項 |
|---|---|---|
| ハステロイC-22 | バフ研磨・電解研磨・電解複合研磨に対応 | 仕上げる面、形状、現状の傷や粗さ、目標品質 |
| ハステロイC-276 | 電解研磨の実績あり | 材質証明書、前工程、形状、必要な仕上がり。その他の工法は個別にご相談ください |
| その他のグレード | 個別に対応可否を確認 | 正確な材質名と図面、使用環境 |
現場でよくある注意点として、「ハステロイ」という総称だけで研磨条件を一律には決められません。ステンレス鋼(SUS304やSUS316Lなど)の電解条件をそのまま転用することも難しいため、加工前にはミルシート(材質証明書)などで正確なグレードを確認しておく必要があります。
ハステロイC-22は、ニッケル・クロム・モリブデンを主成分とする代表的なニッケル基耐食合金です。酸化性・非酸化性の薬品に対して優れた耐食性を発揮し、化学プラントの反応器や熱交換器などに広く用いられています。ただし、耐食性の挙動は接触する薬品の種類や濃度、使用温度によって左右されます。
同じニッケル・クロム・モリブデン系であるハステロイC-276も、C-22とは成分の配合比率が異なります。それぞれの材質に適した加工条件を確認する必要があります。必ず図面や材質証明書でグレードを特定したうえで加工条件を設定します。
また、設計・製造の現場で見落としやすいのが、「外観の光沢」と「実環境での耐食性」の切り離しです。特に薬液に触れる接液部品では、見た目がピカピカに光っていれば十分とは言えません。使用する薬品の種類、液温、洗浄条件を考慮し、どの面にどの程度の平滑さ(微細な凹凸の除去)が求められているかを見極めることが重要です。見た目の美しさだけでなく、実用上の機能要件に合わせた仕上がりをすり合わせることがトラブル防止につながります。
工法を選ぶ際は、母材に残っている傷や凹凸の程度と、最終的にどのような表面状態を得たいかという目的から逆算します。要求品質によっては、粗い傷を取り除く工程と微細な凹凸をならす工程を組み合わせることも一般的です。
回転する研磨輪に研磨剤をあてがい、表面を機械的に磨き上げるのがバフ研磨です。切削加工痕や溶接ビードの処理、鏡面やヘアラインといった外観の仕上げに広く用いられます。当社ではハステロイC-22のバフ研磨に対応しています。
単独での外観仕上げだけでなく、電解研磨や複合研磨を施す前の「下地づくり」としても重要な役割を果たします。ただし、深い加工傷をバフ研磨だけで削り落とそうとすると、削り代が大きくなりすぎて寸法やエッジ形状の維持が難しくなる恐れがあります。傷の深さと削り代の許容値を事前に確認し、無理のない工程を設計することが肝心です。
電解液に対象物を浸し、通電によって表面の微小な凸部を優先的に溶解させて平滑面を得る工法が電解研磨です。機械的な応力を加えないため、加工変質層を作らずに表面を滑らかに整えたい場合に適しています。
参考:国立科学博物館「魔法瓶技術の系統化調査」6.5(2)電解研磨
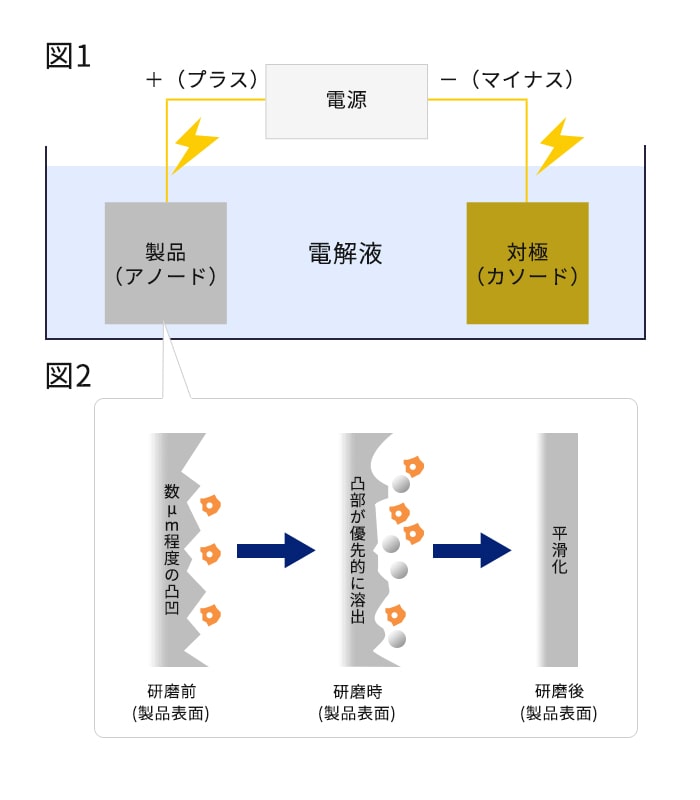
図:電解研磨の原理。
この工法を検討する際も、加工前の傷や溶接部の状態を確認しておく必要があります。本加工は表面の微細な凹凸をならす処理であり、深い打痕や大きな段差までは埋められません。大きな傷やビードが残っている場合は、前述のバフ研磨などで下地をあらかじめ整えてから処理に回すのが確実です。
電解による溶解作用と、砥粒による機械的な研磨を同時に作用させる技術が電解複合研磨(電解砥粒研磨)です。当社ではハステロイC-22の加工に対応しています。
より高度な平滑面を狙う場合の有力な選択肢となりますが、加工電極や工具が仕上げ面に物理的に接触できる形状でなければ施工できません。複雑な流路の奥や細径の内径部などは工具が届かないケースもあるため、図面をもとに加工範囲とアプローチ性を確認します。なお、電解研磨を終えた後にバフ研磨を施すような順次工程とは根本的に仕組みが異なります。
図面や仕様書で「鏡面仕上げ」と指定されることは多いですが、仕上がりの見本とあわせて数値的な表面粗さを定義しておくと、納品時の認識齟齬を防ぎやすくなります。光沢があるように見えても要求する平滑度を満たしていないケースや、逆に数値はクリアしていても見た目の曇りが気になる場合があるためです。
表面粗さを数値管理する際は、算術平均粗さ「Ra」などの指標と単位(μm)、そして部品の「どの箇所を・どの方向(研磨目に対する縦横など)で測るか」まで定めておくことをおすすめします。検査条件を明確にしておくことで、狙いどおりの品質を確実にすり合わせやすくなります。
溶接箇所や深穴・袋穴を持つ部品は、事前の情報共有が特に重要な部位です。例えば電解研磨では、溶接ビード周辺の熱影響部と母材との間で光沢や色調にわずかな差が出たり、液の循環が滞りやすい深穴の内部で平滑化の進み方が変わったりすることがあります。
研磨は表面の金属を除去する加工です。そのため、寸法を維持したい部位には特別な配慮が欠かせません。Oリングが当たるシール面、ねじ部、はめ合い部などがある場合は、「研磨を除外する面」と「磨く面」を図面上で明確に分けてご指示ください。公差や形状の制約を踏まえ、最適なマスキングや施工手順をご提案します。
ハステロイのように高価で加工難度が高い材質や、厳しい品質基準が求められる部品では、事前に試作を行って仕上がりを確認してから量産へ進むことをおすすめします。事前に確認したいのは外観の光沢だけではありません。要求粗さの達成度や加工傷の消え具合、寸法変化の範囲などをあわせて確かめます。
試作を行う際は、可能な限り量産品と同じグレード(C-22やC-276など)および同じ前工程(切削・溶接・熱処理など)を経たサンプルをご用意ください。特に溶接部の仕上がりを確認したい場合は、平板の母材だけでなく、実際の溶接ビードを含んだテストピースで検証することが量産時のトラブル回避につながります。
ハステロイの研磨をご依頼・ご相談いただく際は、以下の情報を事前にお知らせいただくと検討がスムーズです。
| 項目 | お知らせいただきたい内容 |
|---|---|
| 材質 | ハステロイC-22・C-276などのグレード、ミルシートや材質証明書 |
| 形状・寸法 | 図面、写真、内径、長さ、板厚、溶接部の有無 |
| 現在の表面 | 切削や溶接などの前工程、傷、焼け、既存の研磨状態 |
| 仕上げ範囲 | 内面・外面、接液面、研磨しない箇所、維持したい公差 |
| 目的・品質 | 外観見本、表面粗さ(Ra)、使用する薬液や温度、必要な検査 |
| 製作条件 | 数量、希望納期、試作の要否 |
現時点で最適な工法が決まっていなくても問題ありません。「どの面を、何のために仕上げたいか」が分かれば検討を始められます。接液面の平滑化、外観の向上、溶接傷の除去など、ご要望をそのままお聞かせください。三和産業の技術担当が図面や写真をもとに、最適な加工工程をご提案します。ハステロイ部品の表面処理でお困りの際は、お気軽にご相談ください。
C-22・C-276などの材質グレード、部品の形状、仕上げたい面や目標の表面粗さをお知らせください。図面や写真をもとに、対応できる工法と試作の進め方を検討します。